



관형 연선 기계가 도체에 적합한지 여부를 결정하는 7가지 숫자는 보빈 수, 보빈 크기, 피치 범위, 회전자 속도, 단일 와이어 직경, 완성된 단면적 및 보빈당 장력 정확도입니다. 견적에 있는 다른 모든 것은 부차적인 것이며, 일곱 가지를 모두 인용할 수 없는 공급업체는 추측에 불과합니다.
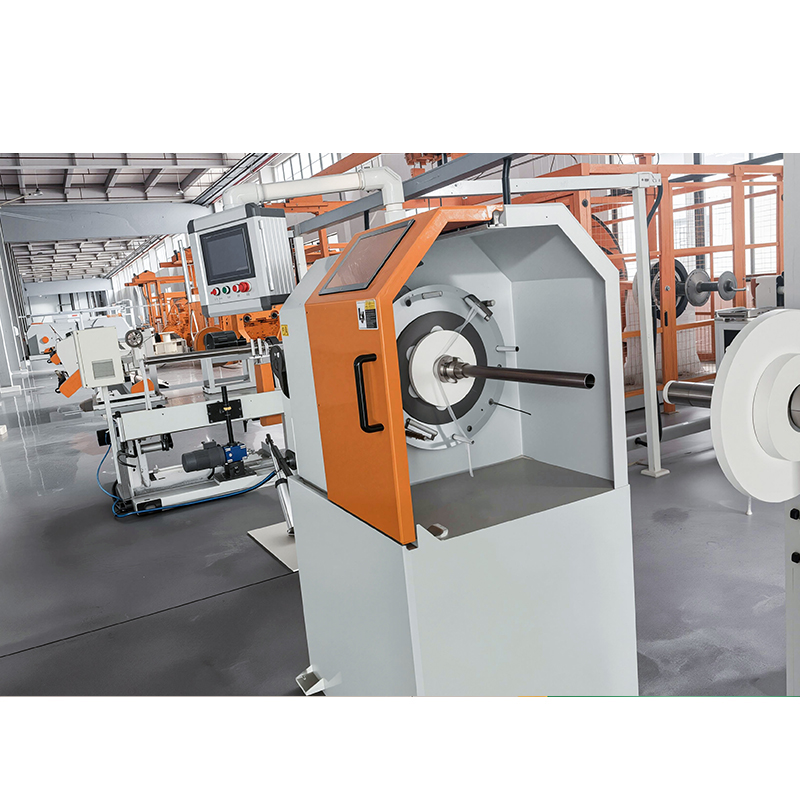
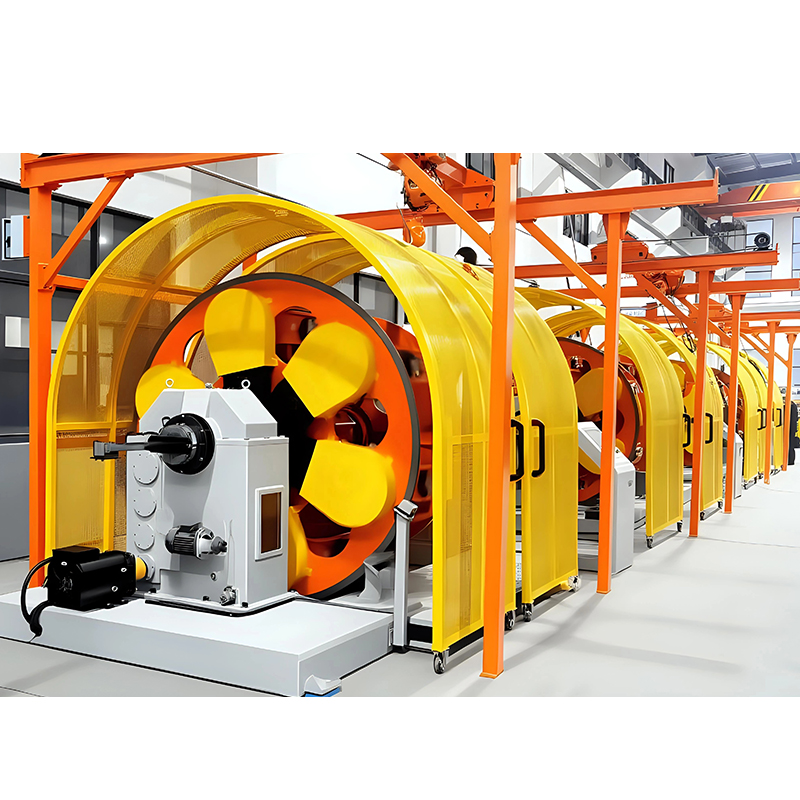
관형 연선 기계는 페이오프 보빈이 회전하는 튜브 내부에 위치하는 견고한 연선 기계입니다. 해당 튜브가 회전할 때마다 도체에 정확히 한 번의 비틀림이 발생하므로 생산 속도와 꼬임 길이는 하나의 공식으로 고정됩니다. 즉, 라인 속도는 피치에 로터 속도를 곱한 것과 같습니다. 보우 암과 백 트위스트가 없어 와이어 경로가 짧고 바람이 적으며 로터가 빠르게 유지됩니다. 이러한 조합으로 인해 관형 연선은 대부분의 7선, 19선 및 37선 구리 및 알루미늄 생산량을 약 630mm²까지 운반할 수 있습니다.
아직 더 넓은 머신 계열을 매핑하고 있다면 케이블 연선 기계에 대한 종합 가이드 이 페이지의 유용한 동반자입니다. 아래에서는 관형 사양과 이를 라인별로 비교하는 방법에 대해 설명합니다.
관형 연선 기계란 무엇이며 언제 적합한 도구입니까?
관형 스트랜더는 유성 기계가 제공하는 매우 큰 패키지보다는 7~37개의 와이어, 동심형 컴팩트 레이 및 연속 출력이 필요한 구조에 적합한 도구입니다.
와이어 경로 작동 방식
각 풀림 보빈은 회전 튜브 내부의 크래들에 위치합니다. 와이어는 중공 스핀들을 통해 보빈을 떠나 세라믹 가이드 롤러 위로 지나가며 모든 와이어는 테이크업 캡스턴 바로 앞의 닫는 다이에 모입니다. 보빈이 튜브와 함께 이동하기 때문에 와이어가 자체적으로 뒤틀리지 않고 풀리므로 레이는 닫는 다이에서만 형성됩니다. 이것이 바로 관형 기계가 동일한 와이어 수를 갖는 유성 연선보다 더 빠르게 작동하는 이유이기도 합니다. 회전하는 질량은 커다란 개방형 케이지 대신 균형 잡힌 실린더입니다.
관형 스트랜더가 답이 아닌 경우
세 가지 경우는 구매자를 다른 곳으로 밀어냅니다. 대략 37개 와이어 또는 630mm²를 초과하는 구조에는 일반적으로 유성 연선의 보빈 용량이 더 커야 합니다. 회전당 2개의 레이를 견딜 수 있는 절연 코어는 동일한 출력에 필요한 로터 속도를 절반으로 줄이는 활형 이중 트위스트 기계에 의해 더 잘 작동됩니다. 데이터 쌍과 LAN 케이블에는 쌍을 닫기 전에 개별 도체가 과도하게 꼬이지 않도록 역방향 꼬임 쌍 연선이 필요합니다.
사양 시트: 비교할 11개의 숫자
사양서는 브로셔보다 더 중요합니다. 왜냐하면 이 11개의 매개변수는 공장 현장에서 보이는 것보다 관형 스트랜더가 실제로 생산할 수 있는 것을 설명하기 때문입니다.
| 매개변수 | 일반적인 범위 | 제어 대상 |
|---|---|---|
| 보빈 위치 | 6 1 ~ 36 1 | 완성된 도체의 최대 전선 수 |
| 보빈 크기 | PND 400 ~ PND 800, 다른 연선 유형에서는 더 큼 | 지불 패키지 볼륨 및 재로드 빈도 |
| 피치(레이 길이) 범위 | 20mm ~ 300mm | 주어진 속도에서의 도체 유연성 및 출력 |
| 로터 속도 | 200~1200rpm | 특정 피치에서 생산 속도의 상한선 |
| 회선 속도 | 30~250m/분 | 출력이지만 피치와 함께 인용된 경우에만 의미가 있음 |
| 단일 와이어 직경 | 0.15mm ~ 3.0mm | 장력 시스템과 가이드가 처리할 수 있는 작업 |
| 완성된 단면 | 0.5mm² ~ 약 630mm² | 도체 크기 마감 다이 및 테이크업 허용 |
| 보빈당 장력 | 5 N ~ 40 N, 약 ±10% 이내로 유지 | 동심도, 단선 및 도체 타원형 |
| 테이크업 보빈 | PND 630 ~ PND 1250 | 코일 길이는 다음 공정으로 넘겨집니다 |
| 피치 공차 | 설정값의 약 ±2% 이내 | 전체 코일에 따른 꼬임 길이 일관성 |
| 설치된 전원 | 15kW ~ 75kW | 현장 공급, 케이블링 및 기초 로딩 |
보빈 개수 및 보빈 크기: 일반 숫자의 용량
보빈 수는 최대 와이어 수를 설정하고 보빈 크기는 기계가 재로드를 위해 정지하기 전까지 작동하는 시간을 설정하므로 데이터 시트의 다른 어떤 것도 이 두 수치만큼 일일 생산량을 변경하지 않습니다.
보빈 카운트 읽기
12 1로 설명된 기계에는 12개의 회전 풀림 위치와 코어 와이어용 고정 중앙 위치 1개가 있습니다. 패턴은 간단합니다. 6 1 은 7선 도체를 만들고, 18 1 은 19선 도체를 만들고, 36 1 은 37선 도체를 만듭니다. 기계는 위치보다 더 많은 와이어를 묶을 수 없고 36 1 기계에서 19-와이어 작업을 실행하면 로터 용량과 에너지가 낭비되기 때문에 주문서에서 가장 큰 구성에 필요한 개수를 구입하십시오.
보빈 크기 읽기
기계 명칭에는 종종 PND 400, 500, 630 또는 800과 같은 보빈 플랜지 직경이 표시됩니다. 400mm에서 630mm 보빈으로 이동하면 부피가 직경의 제곱에 비례하므로 패키지 부피가 약 2.5배 증가합니다. 이는 장거리 주행 시 재장전 정지 횟수를 줄이지만, 튜브가 무거울수록 더 많은 설치 전력, 더 견고한 기초 및 더 긴 제동 거리가 필요합니다. 도체 구조로 인해 더 큰 패키지와 다른 트위스트 형상이 허용되는 경우 1250 이중 활 연선과 같은 기계는 최대 1250mm 드럼까지 동일한 논리를 사용합니다.
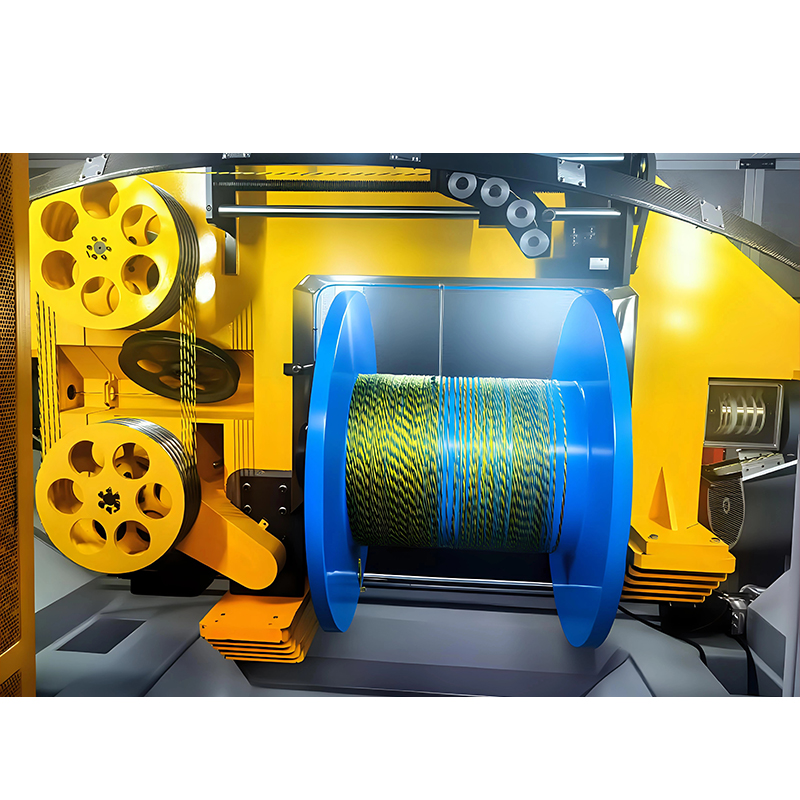 1250 고속 중경 케이블 생산을 위한 더블 보우 연선 기계 데이터, 전원 및 특수 케이블에서 중간 직경 도체의 균형 잡힌 장력과 고속 연선을 위해 설계된 1250mm 드럼 용량의 더블 보우 연선 기계입니다. 제품보기 →
피치 범위, 로터 속도 및 라인 속도: 연동되는 세 가지 숫자
피치, 로터 속도 및 라인 속도는 독립적으로 지정할 수 없습니다. 분당 미터 단위의 라인 속도는 단순히 피치(미터 단위)에 로터 속도(분당 회전수)를 곱한 값이기 때문입니다.
800rpm에서 60mm 피치는 48m/분을 제공합니다. 300mm 피치와 830rpm의 동일한 기계는 249m/min에 도달합니다. 이는 일반적으로 인상적인 헤드라인 수치가 나오는 곳입니다. 견적을 비교할 때 먼저 모든 속도 주장을 피치와 로터 속도로 변환하십시오. 250m/분으로 광고되는 기계는 48m/분 이상 속도로 60mm 피치를 수행하지 못할 수도 있습니다.
피치 선택
피치는 일반적으로 꼬임 비율(lay ratio)로 알려진 도체 직경의 배수로 선택됩니다. 동심 꼬임 연선 구리 도체의 경우 외부 층 꼬임 비율은 일반적으로 연선 직경의 8~16배입니다. 피치가 짧을수록 미터당 비틀림이 더 많아지고 도체가 더 유연해지며 동일한 로터 속도에서 출력이 더 낮아집니다. 피치가 길다는 것은 더 단단하고 더 컴팩트한 도체가 더 빨리 생산된다는 것을 의미합니다. 유연한 산업용 케이블은 짧은 끝에 있고 고정 전원 케이블은 긴 끝에 있습니다.
피치 정확도 확인
"정확하다"와 같은 단어가 아닌 백분율로 피치 허용 오차를 요청하십시오. 1미터 샘플에 대해 약 ±2%가 합리적인 상업적 목표이며 다이에 손으로 묶은 샘플이 아닌 완성된 테이크업 코일에서 측정해야 합니다.
다중 트위스트 대안
구조가 회전당 1개 이상의 레이를 허용하는 경우 로터 속도에 영향을 주지 않고 출력이 상승할 수 있습니다. 삼중 연선 기계는 회전당 3번의 비틀림을 제공합니다. 이는 촘촘한 꼬임이 필요하지만 관형 로터가 비현실적으로 빠르게 회전해야 하는 미세하고 유연한 도체에 적합합니다.
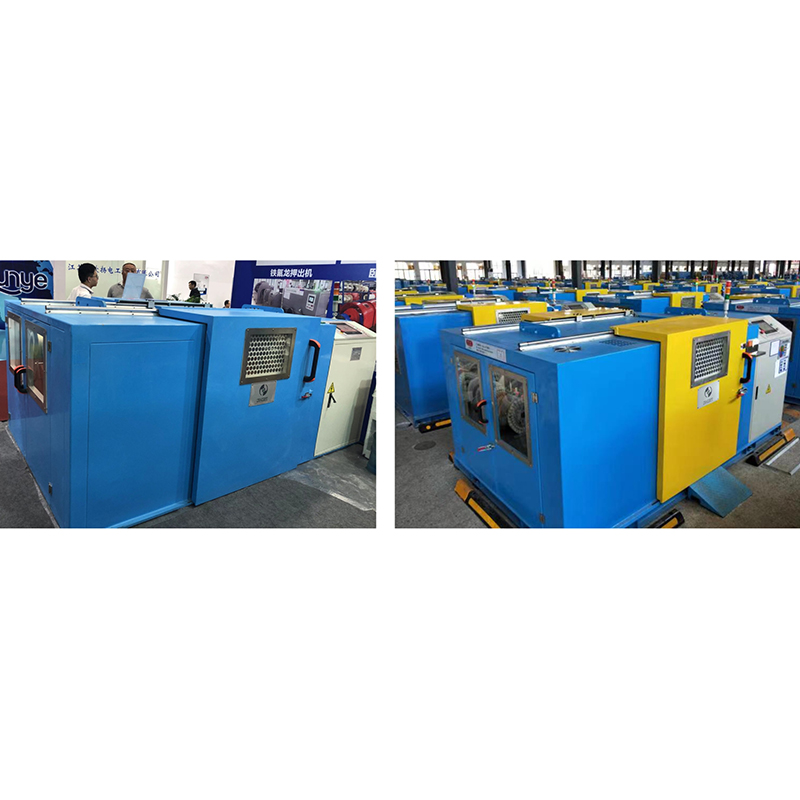 CAT5E, CAT6, CAT7 LAN 케이블용 삼중 연선 기계 삼중 피치 연선 기계는 CAT5E, CAT6 및 CAT7 데이터 케이블에서 정확하고 안정적인 쌍 연선을 위해 서보 피치 제어를 사용하여 회전당 3개의 꼬임을 가합니다. 제품보기 →
전선 범위, 도체 구성 및 폐쇄 다이
관형 연선은 일반적으로 0.15mm ~ 3.0mm의 단선 범위와 최대 약 630mm²의 완성된 도체 범위에 대해 지정되며, 마감 다이와 폼 롤러에 따라 완성된 도체가 얼마나 둥글거나 섹터 모양인지 결정됩니다.
- 0.15mm ~ 0.5mm: 흠집과 파손을 방지하려면 높은 로터 속도, 낮은 장력 및 세라믹 가이드가 필수적입니다.
- 0.5mm ~ 1.5mm: 전선, 제어 케이블 및 계측 도체를 구축하기 위한 범용 밴드입니다.
- 1.5mm ~ 3.0mm: 최대 속도보다 장력과 제동 램프가 더 중요한 전원 케이블 도체 및 알루미늄.
- 압축: 다이 닫은 후의 압축 다이는 일반적으로 도체 직경을 6% ~ 10% 줄여 다운스트림에 절연 화합물을 절약합니다.
- 섹터 도체: 테이크업 이전에 형성되는 롤러는 대형 전력 케이블의 섹터 모양을 생성하며 주문 단계에서 지정해야 합니다.
- 알루미늄: 구리보다 부드럽기 때문에 표면 품질을 제어하기 위해 더 낮은 장력 설정, 더 부드러운 가속 및 더 긴 닫힘 다이를 기대합니다.
장력 제어, 테이크업 및 구동 시스템 사양
장력 제어는 저렴한 관형 연선이 실패하는 부분입니다. 보빈당 장력을 약 ±10% 이내로 유지하는 기계는 동심 도체를 생성하고, 끊어진 전선, 원형 부분 및 절연 라인에서 불량품을 생성하지 않는 기계입니다.
댄서 롤러가 있는 기계식 마찰 브레이크는 가장 간단한 옵션이며 일정한 속도에서 거친 카운트 작업에 적합합니다. 폐쇄 루프 피드백을 갖춘 공압 브레이크 및 히스테리시스 브레이크는 가속 및 감속을 통해 장력을 더 효과적으로 유지하며, 이는 36 1 로터가 0에서 작동 속도로 상승할 때 중요합니다. 테이퍼 장력 범위, 트래버스 피치(일반적으로 권선이 겹치지 않도록 도체 직경보다 약간 넓게 설정), 길이 카운터 정확도 및 단선 감지 응답을 확인합니다. 드라이브 패키지의 경우 PLC 레시피 저장 기능이 있는 로터 섹션당 독립적인 서보 모터를 사용하면 운영자가 기어를 재설정하는 대신 구성을 불러올 수 있으며 전환 시간이 몇 시간에서 몇 분으로 단축됩니다.
관형 대 활형, 유성형 및 백트위스트 스트랜더
회전당 꼬임 및 패키지 크기에 따라 연선 유형을 선택하십시오. 고속에서 회전당 1레이용 관형, 회전당 2겹용 보우, 대형 패키지 및 높은 와이어 수용 유성기, 데이터 쌍용 역연 기계.
| 기계 유형 | 회전당 비틀림 | 일반적인 와이어 수 | 일반적인 도체 크기 | 최적의 핏 |
|---|---|---|---|---|
| 관형(단단한) | 1 | 6 1 ~ 36 1 | 최대 약 630mm² | 구리 및 알루미늄 건물, 제어 및 전력 도체 |
| 활(이중 트위스트) | 2 | 2~12 | 최대 약 120mm² | 절연 코어, 제어 및 계측 케이블 |
| 행성 | 1 | 12~60 | 630mm² 이상 | 대형 전력 도체, 많은 와이어 수, 대형 보빈 |
| 백 트위스트 쌍 | 쌍당 1개, 뒤로 비틀림 보상 포함 | 한 쌍당 2개 | 최대 약 6 mm² 쌍 | 데이터, LAN 및 쌍 구성 케이블 |
프로젝트가 관형 기계의 편안한 범위 이상으로 이동하는 경우 일반적인 대답은 더 큰 케이지에 더 많은 보빈을 운반하고 패키지 크기 및 와이어 수에 따라 로터 속도를 교환하는 유성 연선입니다.
 행성 Type Stranding Machine for Complex High-Performance Cable Cabling 행성 stranding machine suits more bobbins and high core counts, using synchronous rotation and integrated shielding/taping for complex precision cables. 제품보기 →
승인 테스트에서 확인해야 할 사항
속도, 장력 및 진동 오류는 튜브가 최대 보빈 중량을 지탱할 때만 나타나기 때문에 빈 로터와 완전히 로드된 로터를 모두 사용하여 승인 테스트를 실행하십시오.
- 피치 정확도: 완성된 코일에서 10개의 연속 레이 길이를 측정하고 합의된 허용 오차(일반적으로 ±2%) 내에 있는지 확인합니다.
- 장력 일관성: 실행 속도에서 장력계를 사용하여 모든 보상 위치를 확인하고 모든 위치에 걸쳐 확산을 기록합니다.
- 하중을 받은 속도: 빈 무게가 아닌 전체 보빈 무게에서 측정된 길이를 측정하고 사용된 실제 피치를 기록합니다.
- 소음 및 진동: 1미터에서 약 80dB(A) 미만의 판독값과 원활한 튜브 회전은 균형과 베어링 정렬이 양호함을 나타냅니다.
- 샘플 도체: DC 저항, 연신율, 동심도 및 표면 마감을 테스트하고 구매 전 샘플과 비교합니다.
- 전환 시간: 일일 비용이므로 자체 작업자와 함께 전체 보빈 세트를 다시 로드하고 시간을 정하세요.
- 문서 및 예비 부품: 배선 다이어그램, PLC 백업, 예비 부품 목록, 인장 스프링 및 세라믹 가이드 가용성 확인을 확보합니다.
조달 위험 및 현장 요구 사항
대부분의 관형 스트랜더 프로젝트는 기계 성능보다는 현장 및 인터페이스 문제에서 미끄러지므로 서명하기 전에 전력, 기초 및 보빈 표준을 확정하십시오.
- 설치된 전력: 총 부하, 전압 및 주파수를 확인하고 드라이브 패키지에 전용 변압기 또는 소프트 스타터가 필요한지 확인하십시오.
- 기초: 볼트 패턴, 동적 하중 수치 및 진동 차단 요구 사항을 요청합니다. 36 1 속도의 기계는 약한 바닥을 발견합니다.
- 바닥 공간: 보빈 로딩 및 코일 제거를 위해 각 끝 부분에 튜브 길이에 약 1.5m를 더한 여유 공간을 허용합니다.
- 유틸리티: 공압 브레이크를 위한 깨끗하고 건조한 압축 공기와 장력 반복성을 위한 안정적인 주변 온도.
- 보빈 표준: 독점 보빈을 사용하면 하나의 공급업체에 고정되므로 기존 PND 또는 DIN 보빈 제품군과의 호환성을 강조합니다.
- 예비 부품: 인장 스프링, 세라믹 가이드, 마감 다이 및 벨트가 먼저 마모되므로 계약 시 이러한 품목에 대한 리드 타임을 합의하십시오.
- 안전 및 규정 준수: 연동 가드, 비상 정지 및 시장에서 요구되는 표시를 서면으로 명시해야 합니다.
- 데이터 시트 트랩: 피치 없이 인용된 라인 속도와 보빈당이 아닌 기계별로 인용된 장력을 의심하십시오.
FAQ: 관형 연선 기계 사양
관형 스트랜더는 강성 스트랜더와 동일합니까?
두 용어는 종종 같은 의미로 사용되지만 관형은 특히 페이오프 보빈이 회전하는 튜브 내부에 있는 기계를 의미합니다. 강성 연선은 더 넓은 제품군이며 로터 구성이 다른 케이지형 기계를 포함하므로 어떤 형상이 인용되는지 물어보십시오.
어떤 피치 범위를 요청해야 합니까?
대부분의 순동 및 알루미늄 도체의 경우 20mm ~ 300mm의 작동 범위는 거의 모든 구조를 포괄하며 제품에 사용 가능한 밴드는 중간에 있습니다. 인용된 출력을 검증할 수 있도록 해당 로터 속도로 피치 범위를 지정하십시오.
19선 도체에는 몇 개의 보빈이 필요합니까?
19개 와이어 동심 구조에는 18개의 기계가 필요합니다. 즉 18개의 회전 페이오프 위치와 코어 와이어용 중앙 위치 1개가 필요합니다. 12 1 기계는 13선 도체만 만들 수 있으므로 개수는 계획된 가장 큰 구성과 일치해야 합니다.
관형 연선이 알루미늄 도체를 작동할 수 있습니까?
예, 장력 시스템이 충분히 낮게 설정되어 있고 가속이 완만하다면 가능합니다. 알루미늄은 더 부드럽고 표면에 마킹이 생기기 쉽기 때문에 구리보다 램프 프로파일이 더 느리고, 다이 닫힘이 더 길며, 가이드 검사가 더 빈번할 것으로 예상됩니다.
어떤 라인 속도가 현실적입니까?
실제 속도는 전적으로 피치에 따라 달라집니다. 30mm의 좁은 피치에서 900rpm의 로터는 27m/분을 생성합니다. 200mm의 긴 피치에서 동일한 로터는 180m/min에 도달합니다. 피치가 없는 단일 속도 수치를 사양이 아닌 마케팅 번호로 취급하십시오.
서면 사양 작업은 그 자체로 가치가 있습니다. 하나의 비교 시트에 보빈 개수, 보빈 크기, 피치 범위와 일치하는 로터 속도, 와이어 범위, 인장 정확도 및 피치 공차를 입력한 다음 구매 주문이 발송되기 전에 실제 샘플과 비교하여 해당 수치를 테스트합니다. 이 수치가 실제 기계로 어떻게 변환되는지 확인하려면 다음의 범위 개요를 참조하세요. 메인 카탈로그 페이지 연선 모델과 보빈 크기가 나란히 나열되어 있습니다.