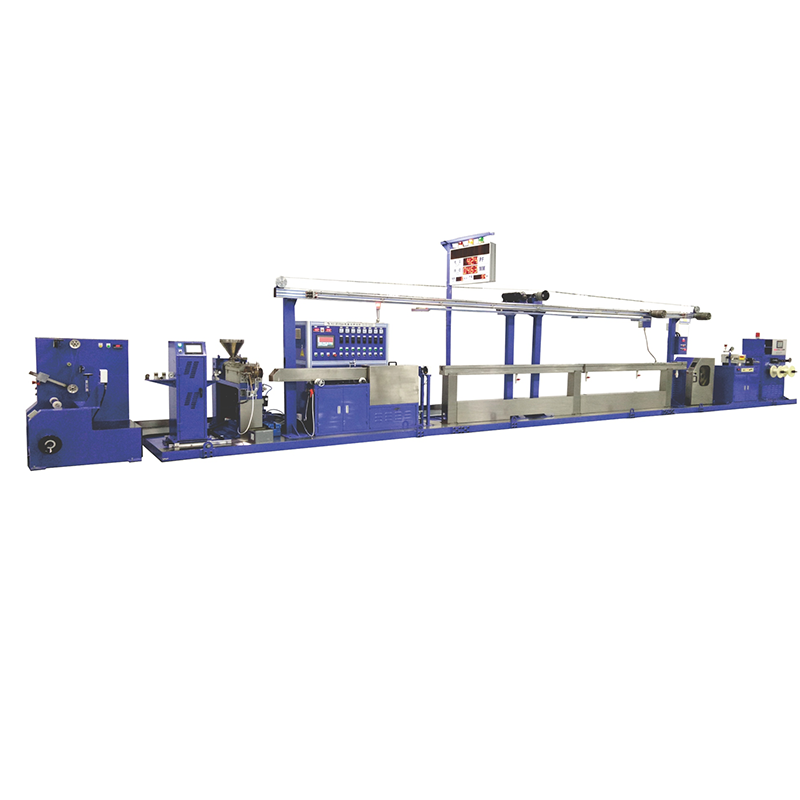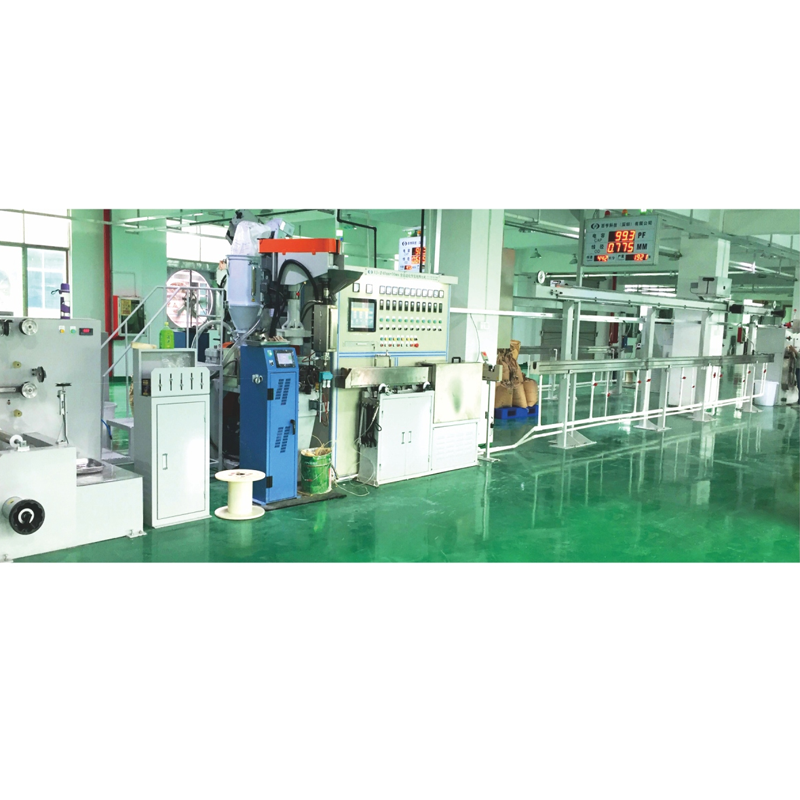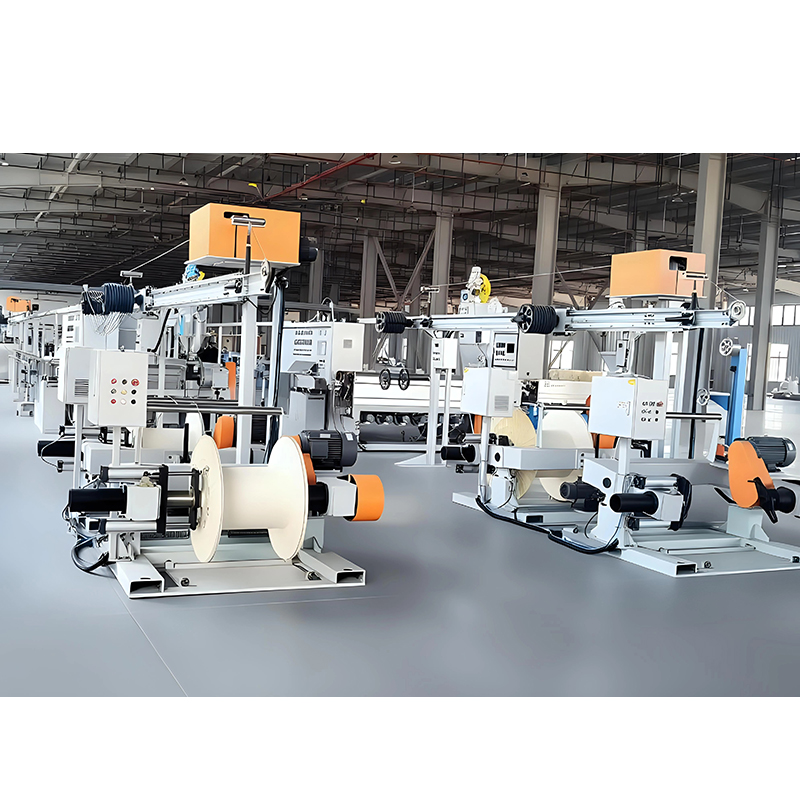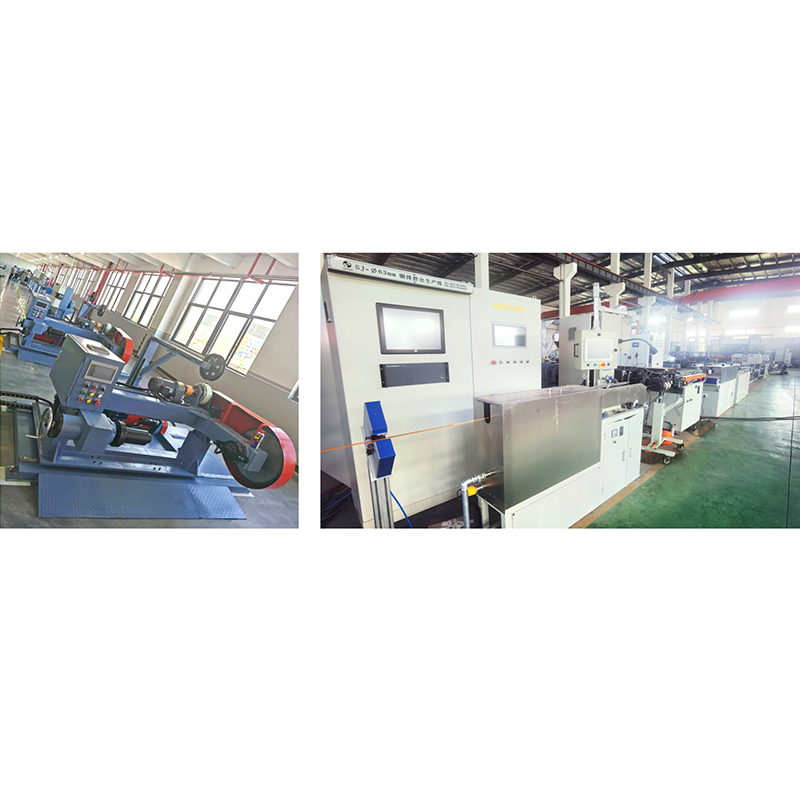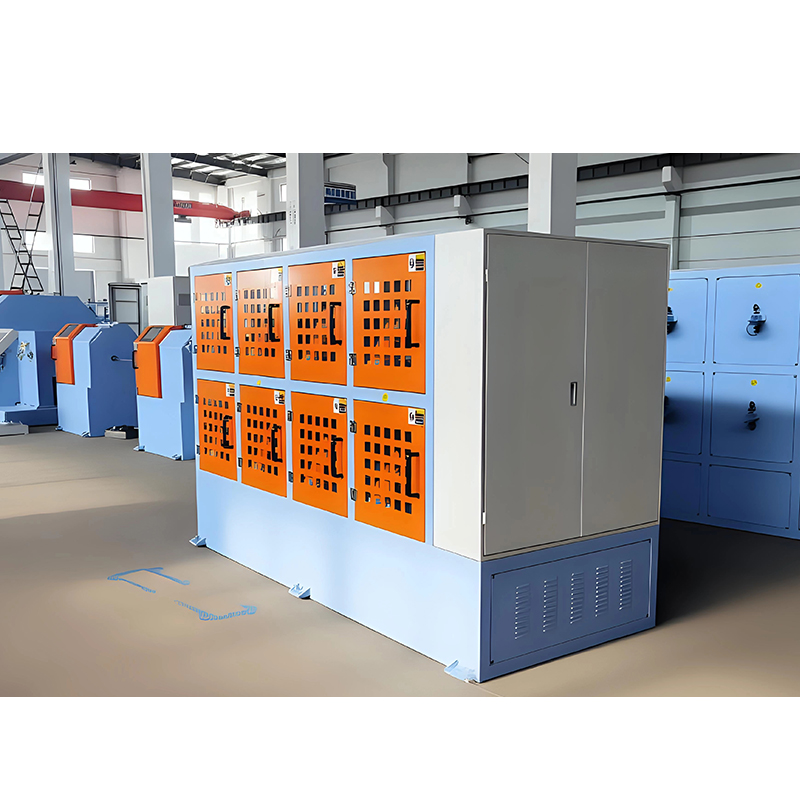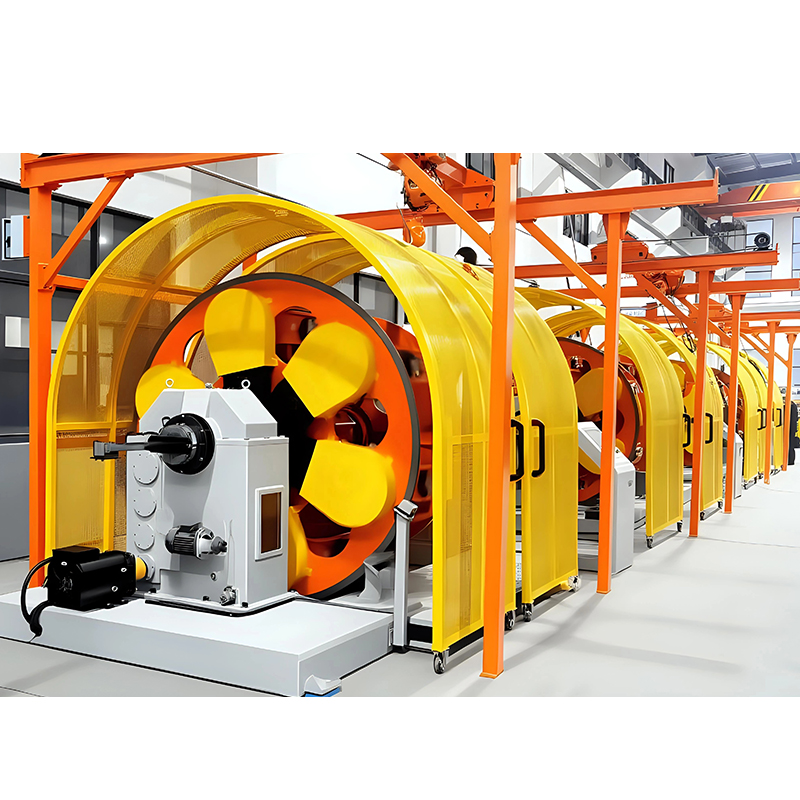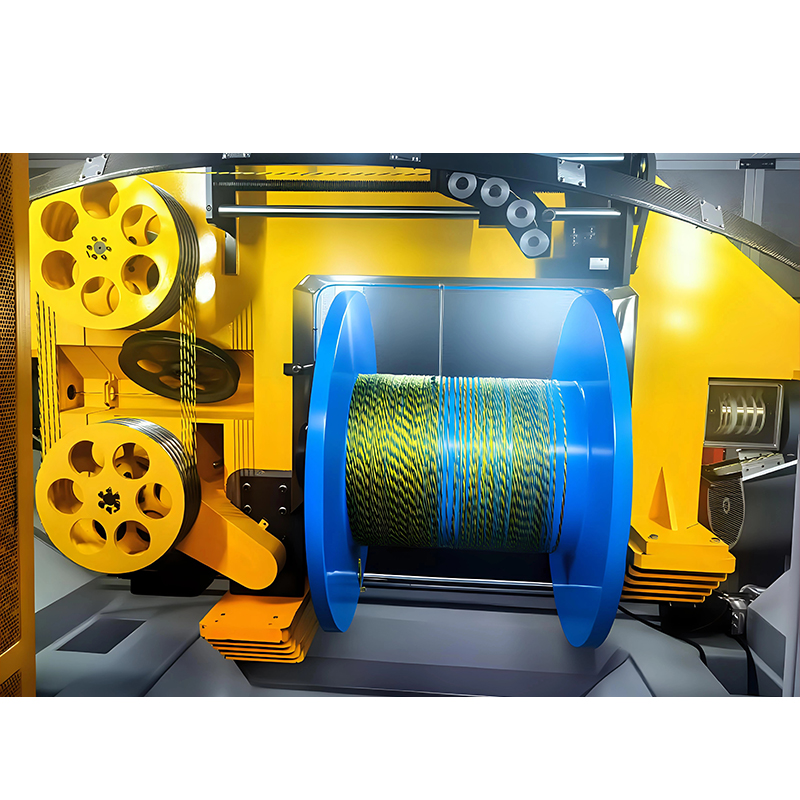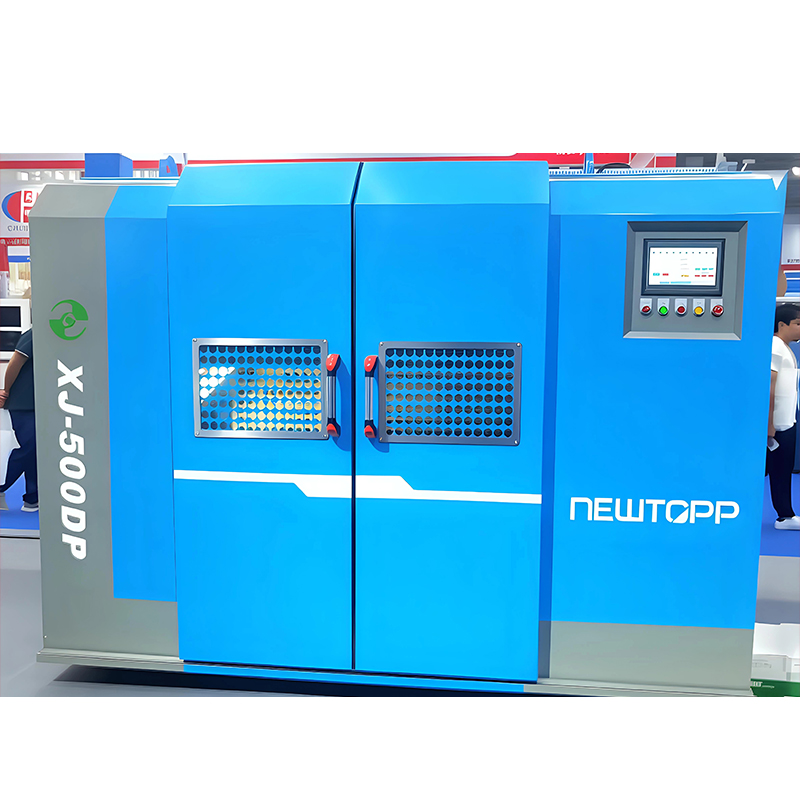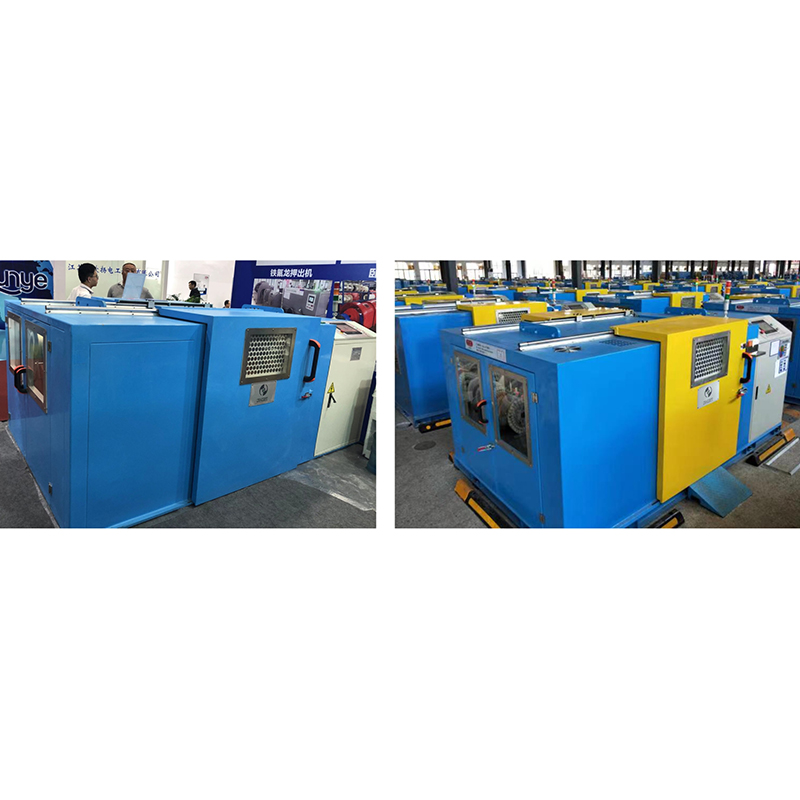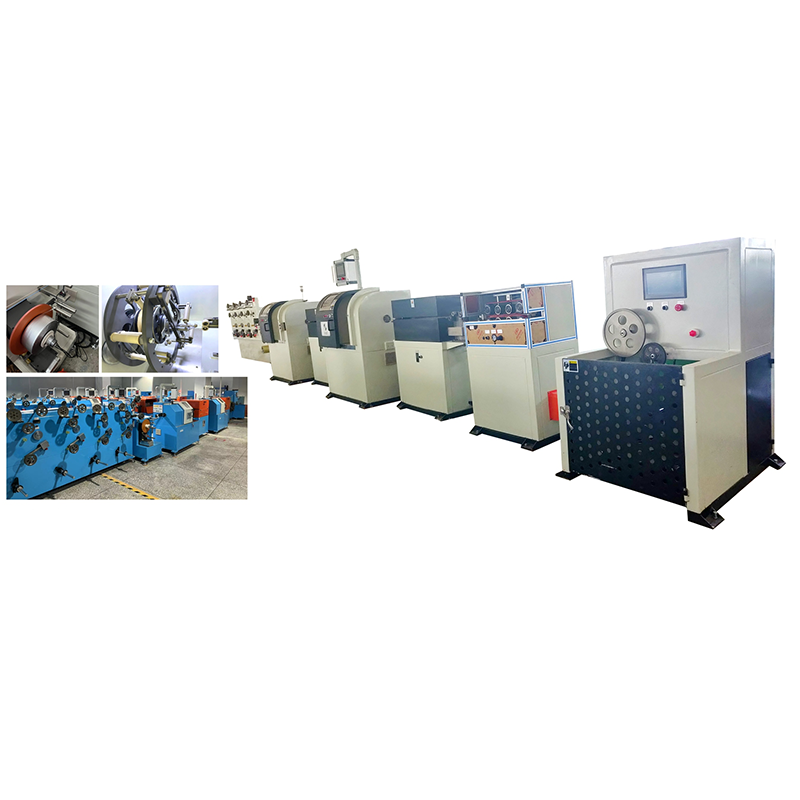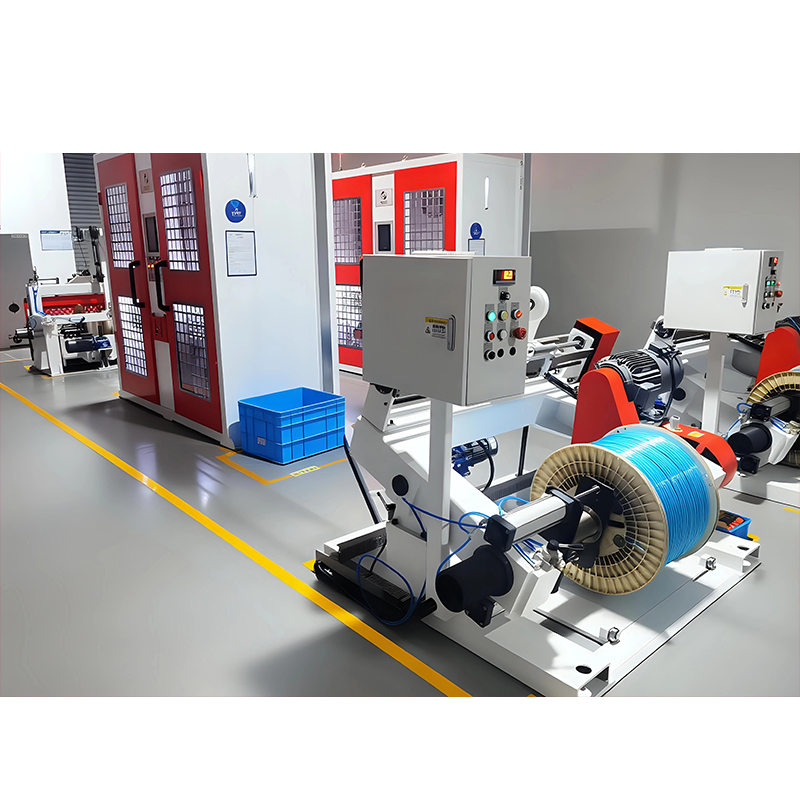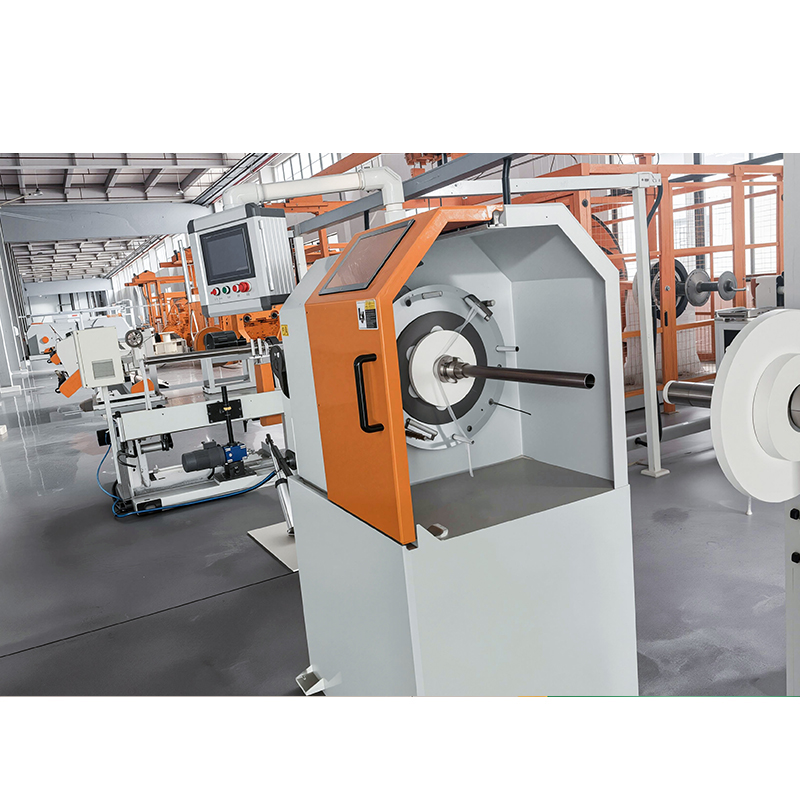




구리선 좌초 기계 여러 개의 구리선을 꼬아서 하나의 연선으로 만드는 생산 시스템입니다. 전원 케이블, 데이터 케이블, 자동차 케이블 또는 유연한 산업용 케이블을 만드는 거의 모든 케이블 공장에서 사용됩니다. 기계는 절연 또는 재킷 단계가 시작되기 전에 도체 유연성, 전기 안정성 및 생산 속도를 결정합니다.
새로운 케이블 공장을 위한 연선을 평가하거나 기존 작업장을 업그레이드하는 경우 실질적인 질문은 연선 기계가 필요한지 여부가 아닙니다. 어떤 유형, 어떤 사양, 어떤 기능이 실제로 투자를 정당화하는지가 중요합니다. 이 기사에서는 구리선 연선 기계의 유형, 기능, 비교 방법 및 주문 전에 확인할 사항에 대해 설명합니다.
구리선 연선 기계란 무엇입니까?
구리선 stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
제품에 필요한 도체 종류에 따라 구매해야 하는 기계 등급이 결정되므로 정의가 중요합니다.
좌초 기계가 실제로 하는 일
기계는 페이오프 스풀에서 각각의 개별 와이어를 공급하고 중앙 지점을 향해 안내하며 와이어가 균일한 나선형으로 서로 감싸도록 케이블 축을 중심으로 전체 그룹을 회전시킵니다. 가장 일반적인 두 가지 기계적 원리는 활형과 케이지형입니다.
- 활형 연선 기계 : 와이어 스풀은 회전부 외부에 고정되어 있습니다. 활만 스풀 그룹을 중심으로 회전합니다. 이 설계는 매우 빠른 속도를 허용하며 전화선, 데이터 케이블 도체 및 가는 연선에 일반적입니다.
- 케이지형(유성형) 연선 기계 : 스풀 자체가 중심축을 중심으로 회전합니다. 이 방법은 연선 형상을 보다 정확하게 제어하며 일반적으로 대형 도체, 전원 케이블 및 로프 레이 구조에 사용됩니다.
- 이중 트위스트 및 삼중 트위스트 기계 : 쌍 꼬임 또는 매우 컴팩트한 구조에 필요한 경우 와이어는 회전당 2회 또는 심지어 3회 회전 요소를 통과합니다.
모든 것을 잘 수행하는 단일 기계는 없습니다. 정답은 도체 단면적, 생산량, 다운스트림 프로세스에 특정 꼬임 방향이나 연선 피치가 필요한지 여부를 기반으로 합니다.
구리선 연선 기계의 종류
기계 유형 선택은 구매 프로세스에서 가장 중요한 결정입니다. 각 유형은 특정 범위의 도체 크기 및 생산 시나리오에 최적화되어 있습니다.
이중 활 좌초 기계
이중 활 연선 기계는 동일한 로터에 장착된 두 개의 회전 활을 사용하여 로터 회전당 두 번의 비틀림을 생성합니다. 동선 묶음 및 가는 연선 생산을 위해 단일 트위스트 설계보다 바닥 공간 단위당 더 높은 생산량을 제공합니다. 1250 더블 보우 연선 기계는 0.15-0.80mm 단일 와이어 범위의 구리 와이어를 중간 속도로 묶는 데 일반적으로 사용되는 크기입니다.
높은 효율, 작은 도체 단면적, 높은 스풀 용량이 필요할 때 이 기계를 사용하십시오. 또한 연선 공정에서 개별 와이어가 접히거나 꼬이지 않기 때문에 로봇 케이블, 트레일링 케이블 및 자동차 배선용 유연한 도체를 제조하는 데에도 유용합니다.
유성(케이지)형 연선기
유성형 연선 기계는 회전 케이지 내부에 와이어 스풀을 운반합니다. 스풀은 케이지가 회전하는 동안 도체 축을 중심으로 회전하여 매우 균일하고 제어된 꼬임 길이를 생성합니다. 이 디자인은 단면이 큰 도체와 연선 형상이 케이블 직경과 전기 저항에 직접적인 영향을 미치는 저전압 전원 케이블에 선호됩니다.
도체가 둥글고 명확한 방향을 갖고 있으며 중전압 또는 고전압 응용 분야용이거나 정기적으로 10mm 이상의 도체를 생산할 때 올바른 선택입니다. 2 .
캔틸레버 단일 좌초 기계
캔틸레버형 단일 연선 기계는 로터가 한쪽에 지지되는 보형 기계로 실 끼우기 및 스풀 교체가 더 빠릅니다. 절연 심선 꼬임, 쌍, 회전당 단일 꼬임이 충분한 케이블 장치에 사용됩니다.
장점은 단순성, 쉬운 접근 및 낮은 유지 관리 비용입니다. 소규모 케이블 작업장의 경우 캔틸레버 단일 연선 기계는 나동선과 절연 심선을 모두 실행할 수 있기 때문에 종종 첫 번째 연선 투자입니다.
백트위스트 쌍 좌초 기계
수평 또는 수직 백트위스트 쌍 연선 기계는 두 개의 절연 도체를 함께 꼬아 쌍을 형성하는 데 사용됩니다. 역트위스트 기능은 신장을 방지하고 쌍의 전기적 대칭을 유지합니다. 이는 높은 전기 성능 요구 사항을 충족해야 하는 데이터 통신 케이블, 계측 케이블 및 기타 쌍으로 꼬인 구조에 중요합니다.
트리플 좌초 기계
삼중 연선 기계는 각 와이어 그룹에 대해 활을 세 번 회전시켜 로터 회전당 세 번의 비틀림을 달성합니다. 소규모 쌍 연선 응용 분야의 생산 속도를 높입니다. 수요가 높고 미터당 꼬임 수가 많은 데이터 케이블 생산 라인에서 일반적으로 사용됩니다.
비교할 주요 기술 사양
구리선 연선 기계의 사양서는 단순한 선택 데이터 목록이 아닙니다. 이는 기계가 의도한 생산 계획을 이행할 수 있는지 여부를 계산하는 기초입니다.
| 사양 | 그것이 결정하는 것 | 무엇을 찾아야 할까요? |
|---|---|---|
| 스풀 수 | 한 번에 꼬일 수 있는 개별 전선의 최대 개수 | 필요한 도체 구성(예: 7, 19, 37 또는 61선)에 일치 |
| 최대 트위스트 속도 | 교대당 생산량 | 분당 비틀림으로 측정됩니다. 와이어 장력 제어가 불량한 경우 더 높은 속도가 항상 유익한 것은 아닙니다. |
| 스풀 크기 | 스풀당 실행 길이, 전환 빈도 | 스풀이 크면 가동 중지 시간이 줄어들지만 더 많은 바닥 공간과 더 무거운 취급 장비가 필요합니다. |
| 누워 길이 범위 | 완성된 도체의 유연성과 전기적 성능 | 최소 및 최대 꼬임 길이를 확인하고 이를 귀하가 생산하는 케이블 표준과 비교하십시오. |
| 와이어 직경 범위 | 기계가 처리할 수 있는 도체 범위 | 현재 제품과 미래 제품 개발 모두에 부합 |
| 장력 제어 시스템 | 좌초 품질 및 파손율 | 가는 구리선을 사용할 때는 피드백 제어 기능이 있는 댄서 암이 바람직합니다. |
| 브레이크 시스템 | 안전 및 비상 정지 | 공압식 또는 전자기식 브레이크가 표준인지 확인하세요. |
연선 기계가 제조 효율성을 향상시키는 방법
구리선 연선 기계의 효율성 향상은 속도에만 국한되지 않습니다. 이는 재료 낭비를 줄이고 도체의 품질을 제어하며 케이블 킬로미터당 노동 요구 사항을 낮추는 데서 비롯됩니다.
더 높은 생산 속도
잘 어울리는 연선 기계는 오래된 단일 연선 기계에 비해 시간당 생산량을 2~5배까지 늘릴 수 있습니다. 1250 이중 활 연선 기계의 경우 꼬임 속도는 와이어 직경과 구조에 따라 분당 600~1,400회 꼬임 범위입니다. 이 속도는 일일 완료 킬로미터 수로 직접 변환됩니다.
더 나은 도체 품질
연선 중에 개별 와이어에 균일한 장력이 가해지지 않으면 도체의 저항 변화가 커지고 외경이 불규칙해집니다. 이로 인해 절연 단계에서 케이블이 거부됩니다. 각 스풀에 대한 개별 장력 제어 기능을 갖춘 최신 연선 기계는 스크랩을 줄일 수 있습니다. 이는 0.10~0.30mm 범위의 미세한 구리선을 처리할 때 특히 그렇습니다.
인건비 절감
통합 장력 제어, 중앙 집중식 제어 패널 및 빠른 로드 스풀 로딩 기능을 갖춘 연선 기계는 작업자 수를 줄여줍니다. 라인이 잘 구성되어 있으면 두 명의 작업자가 여러 대의 기계를 감독할 수 있습니다.
일관된 꼬임 길이
꼬임 길이는 스트랜드를 한 번 완전히 꼬는 데 필요한 케이블 축을 따른 거리입니다. 꼬임 길이가 짧으면 케이블의 유연성은 높아지지만 저항은 약간 증가합니다. 꼬임 길이가 길면 케이블이 더 단단해집니다. 정밀한 기어박스 또는 서보 제어 기능을 갖춘 구리선 연선 기계는 꼬임 길이를 일정하게 유지하며, 이러한 일관성이 케이블 품질을 결정하거나 파괴합니다.
구매하기 전에 찾아야 할 주요 기능
공급업체의 견적을 비교하기 전에 생산 효율성에 직접적인 영향을 미치는 필수 기능의 간단한 목록을 정의해야 합니다.
댄서 롤러 장력 제어
댄서 롤러 시스템은 공급 와이어와 권취 속도 사이의 순간적인 차이를 흡수합니다. 가속 및 감속 중에도 와이어 장력을 일정하게 유지합니다. 댄서 롤러 제어 기능이 없는 기계는 가닥 파손 및 직경 변화가 발생하기 쉽습니다.
공압 또는 전자기 브레이크
비상 정지 시 모든 회전 부품은 신속하고 동시에 정지되어야 합니다. 공압 브레이크는 빠른 반응을 제공하고 조정이 더 쉽습니다. 전자기 브레이크는 더 간단하지만 긴 제동 주기 동안 열이 발생할 수 있습니다.
스풀 로딩 및 언로딩
전체 스풀을 교체하는 데 필요한 시간은 전체 생산 비용의 큰 부분을 차지합니다. 일부 기계에는 수동 로딩 시스템이 제공되고 다른 기계에는 유압 또는 공압 리프팅 암이 제공됩니다. 교대당 예상되는 스풀 변경 횟수와 리프팅 장치에 사용할 수 있는 바닥 공간을 계산합니다.
디지털 카운터 및 누워 길이 판독
꼬임, 미터, 꼬임 길이를 측정하는 디지털 카운터는 편의성 그 이상입니다. 이를 통해 각 배치의 성능을 기록하고 다음에 동일한 제품을 실행할 때 동일한 매개변수를 재현할 수 있습니다. 생산 추적성을 위해서는 이것이 필수적입니다.
비틀림 메커니즘의 비교
비틀림 메커니즘에 따라 달성할 수 있는 최대 속도, 제품 범위 및 품질 수준이 결정됩니다. 아래 표에는 주요 유형을 비교하는 방법이 요약되어 있습니다.
| 특징 | 활 종류 | 케이지 / 유성 | 백트위스트 페어 머신 |
|---|---|---|---|
| 대표적인 제품 | 다발형 도체, 유연한 와이어, 미세한 연선 | 원형 연선 도체, 전원 케이블 | 데이터 또는 계측기 케이블용 연선 |
| 속도 | 높음 | 중간 | 중간 to high |
| 꼬임 길이의 정밀도 | 좋음 | 아주 좋음 | 페어 트위스트 일관성에 탁월 |
| 와이어 장력 제어 | 개별 댄서 또는 자기 브레이크 | 개별 스풀 브레이크 | 개별 장력 조절 |
| 초기 투자 | 낮은 | 높음er | 보통 |
| 최고의 사용 사례 | 높음 volume, small conductors | 중간 to large conductors, rigid quality requirements | 데이터 케이블, LAN 케이블, 버스 케이블 |
구리 연선의 일반적인 문제와 해결 방법
좌초 작업장에서 대부분의 운영 문제는 와이어 장력, 보상 정렬 및 스풀 품질로 추적됩니다. 기계가 잘 작동하지만 도체가 여전히 저항 테스트에 실패하는 경우 먼저 다음 사항을 확인하십시오.
좌초 중 단선
개별 와이어가 너무 자주 끊어지면 테이크업 속도를 줄이고 페이오프 스풀 플랜지를 검사하십시오. 플랜지의 거친 가장자리는 구리선을 손상시킬 수 있습니다. 지불 영역에서는 도자기 또는 세라믹 가이드를 사용하십시오.
완성된 도체의 직경 변동
캡스턴 휠과 테이크업 장력을 점검하십시오. 라인 속도의 약간의 변화는 전체 도체 직경의 변화를 만듭니다. 기계는 외경을 균일하게 유지하기 위해 안정적인 테이크업 장력이 필요합니다.
지나치게 비틀거나 덜 비틀기
꼬임 길이가 필요한 것보다 짧으면 도체가 단단해지고 부서지기 쉬워져 압출 중 취급이 어려워집니다. 꼬임 길이가 지정된 것보다 길면 도체가 유연성 테스트를 충족하지 못합니다. 항상 각 스풀의 시작 부분을 측정하여 실제 꼬임 길이를 확인하십시오.
어수선한 좌초 기하학
개별 와이어는 틈이나 교차 없이 놓여 있어야 합니다. 이를 위해서는 모든 와이어가 정확히 동일한 각도로 수렴점을 만나야 합니다. 사전 트위스트 장치 또는 다이 위치가 이동되었는지 확인하십시오.
구리 표면의 긁힘
가이드 롤러의 날카로운 모서리에 닿는 것이 일반적인 원인입니다. 데이터 케이블 도체용 순동선을 사용할 때 강철 롤러를 세라믹 가이드 롤러로 교체하십시오.
투자 수익 고려 사항
새로운 구리선 연선 기계 구입 여부를 결정하려면 툴링, 설치 및 작업자 교육을 포함하여 이전 공정의 연간 비용을 새 기계 비용과 비교하십시오. 계산에는 기계 속도뿐만 아니라 폐기율과 품질 관련 재작업도 포함되어야 합니다.
현재 생산량이 연간 2,000km의 연선 도체이고 폐기율이 4%이고 새 기계로 속도를 80% 높이면서 폐기율을 1.5%로 줄일 수 있는 경우 투자 회수 기간은 일반적으로 18~30개월입니다. 이는 구리 가격, 해당 지역의 인건비, 제품이 부가하는 가치에 따라 달라집니다.
| 요인 | 기존 기계 | 새로운 이중 활 기계 |
|---|---|---|
| 트위스트 속도(분당) | 300 | 650 |
| 일일 유효 운영 시간 | 18 | 20 |
| 폐기율 | 4.5% | 1.5% |
| 운영자 필요 | 기계당 2개 | 머신당 1개 |
| 월별 유지관리 시간 | 18 | 8 |
| 대략적인 출력 증가 | 110% | |
신뢰할 수 있는 구리선 연선 기계 제조업체를 선택하는 방법
기계 자체는 구매 결정의 일부일 뿐입니다. 제조 역량, 품질 관리, 애프터 서비스 지원에 따라 장기적인 운영 비용이 결정됩니다. 신뢰할 수 있는 제조업체는 여러 가지 품질을 입증해야 합니다.
기계적 가공 능력
자체 정밀머시닝센터를 보유하고 있는 제조사가 바람직합니다. 로터, 샤프트, 베이스 프레임의 품질을 제어할 수 있습니다. 기계 베이스가 충분히 견고하지 않으면 진동이 발생하고 스트랜드 형상이 손상됩니다. 공급업체가 자체 가공 시설을 보유하고 있는지, 아니면 모든 부품을 외부에서 구매하는지 확인하세요.
전선 및 케이블 장비 경험
수년간 케이블 압출 라인과 케이블링 기계를 생산해 온 회사들은 전체 케이블 생산 공정에 대한 더 나은 이해를 바탕으로 연선 기계를 제작하는 경향이 있습니다. 예를 들어, 연선 및 압출을 위한 통합 솔루션은 한 제조업체가 두 가지를 모두 처리할 때 조정하기가 더 쉽습니다.
기존 생산 프로그램에 대한 참조
현재 생산 카탈로그를 요청하십시오. 광범위한 제품 라인을 보유한 제조업체는 보다 완벽한 엔지니어링 부서를 보유할 가능성이 높습니다. 또한 압출 부품을 포함한 전체 라인을 제공할 수 있다면 연선과 다운스트림 단열재 간의 인터페이스를 관리하기가 더 쉽습니다.
자주 묻는 질문
연선 기계와 묶음 기계의 차이점은 무엇입니까?
연선 기계는 꼬임 길이가 제어된 중심 주위에 와이어를 나선형으로 배치합니다. 묶음 기계는 동일한 수준의 기하학적 제어 없이 와이어를 함께 꼬습니다. 번칭은 더 빠르지만 결과는 고품질 원형 도체에는 적합하지 않습니다.
구리선 연선 기계는 몇 개의 전선을 처리할 수 있습니까?
기계 모델에 따라 다릅니다. 표준 구성은 한 번에 7, 12, 19, 24, 37 또는 61개의 전선을 처리합니다. 로프 레이 구조의 경우 여러 하위 그룹을 먼저 묶은 다음 두 번째 작업에서 닫을 수 있습니다.
동일한 기계로 구리선과 절연 심선을 생산할 수 있습니까?
예. 활형 이중 연선 기계는 와이어 직경과 스풀 크기가 기계 사양 내에 있는 한 나동선과 절연 심선을 모두 사용합니다. 견고한 대형 단면 전원 케이블 도체의 경우 케이지형 기계가 더 좋습니다.
단일 트위스트 또는 더블 트위스트 중 어느 것이 더 낫습니까?
동일한 직경과 꼬임 길이에 대해 일반적으로 이중 비틀림이 더 빠릅니다. 이중 트위스트 기계는 로터 회전당 두 개의 트위스트를 생성하므로 출력이 중요한 중소형 도체에 적합합니다. 단일 꼬임은 와이어의 구부러짐으로 인해 표면 손상이 발생할 수 있는 대형 도체에 사용됩니다.
일반적인 1250 더블보우 연선 기계의 생산 속도는 얼마나 됩니까?
꼬임 속도는 미세한 구리선의 경우 분당 800~1,400회까지 꼬일 수 있습니다. 분당 미터 단위의 실제 출력은 꼬임 길이에 따라 다릅니다. 짧은 꼬임 길이는 선형 속도를 감소시킵니다.
결론
올바른 구리선 연선 기계를 선택한다는 것은 생산할 도체 범위, 케이블 표준이 요구하는 꼬임 길이 공차 및 구리선에 적합한 장력 제어 품질을 정의하는 것을 의미합니다. 기계 유형을 제품에 맞추고, 기계가 와이어 끊김 및 스풀 변경을 처리하는 방법을 확인하고, 스크랩 감소 및 속도를 기준으로 수익을 계산합니다. 이중 활 연선 기계는 대부분의 대용량 중소 도체 플랜트에 적합한 반면, 유성 케이지 유형은 대형 전력 도체의 표준으로 남아 있습니다. 올바른 결정은 가장 큰 기계를 구입하는 것이 아니라 판매하려는 도체 설계에 연선 원리를 일치시키는 것입니다.